Filament ASA
ASA filament spojuje pevnost ABS s odolností vůči UV záření. Hodí se na venkovní díly, vyžaduje ale uzavřenou komoru a pečlivé nastavení.

Obsah
Když potřebujete materiál, který vydrží venku i při extrémech
Pokud jste kdy potřebovali vytisknout něco, co bude fungovat venku několik let bez degradace, pravděpodobně jste narazili na ASA filament. Tento materiál kombinuje mechanické vlastnosti ABS s UV odolností, která ho činí ideálním pro venkovní aplikace. Není to však materiál pro začátečníky – vyžaduje uzavřenou komoru a precizní nastavení.
Co dělá z ASA materiál pro náročné podmínky?
ASA (akrylonitril-styren-akrylát) vznikl jako odpověď na hlavní slabinu ABS – degradaci UV zářením. Chemicky je ASA velmi podobné ABS, ale akrylátová složka poskytuje výrazně lepší odolnost vůči slunečnímu záření a povětrnostním vlivům.
Extrémní UV odolnost
Zatímco běžné ABS začne žloutnout a křehnout po několika měsících venkovního použití, ASA vydrží roky bez viditelné degradace. Testování podle standardu ASTM G154 ukazuje, že kvalitní ASA materiály si zachovávají více než 90% původních mechanických vlastností i po roce kontinuálního vystavení UV záření.
V praxi to znamená, že díly z ASA můžete bez obav použít pro venkovní aplikace – od krytů elektroniky přes automobilové díly až po zahradní pomůcky. Barva zůstává stabilní a materiál si zachovává pružnost i po letech používání.
Teplotní odolnost až 95°C
ASA překonává i ABS v teplotní odolnosti. Vicat softening point (bod měknutí) je u kvalitních ASA filamentů kolem 95-100°C, což je o 5-10°C více než u běžného ABS. U ASA od Polymaker dokonce 105°C. Pro praktické aplikace to znamená použitelnost v prostředích, kde se teploty pohybují kolem 80°C bez rizika deformace.
Mechanické vlastnosti na úrovni ABS
Rázová houževnatost ASA dosahuje 15-25 kJ/m², což je srovnatelné s ABS. Materiál je dostatečně pružný pro klipy a západky, ale zároveň tuhý pro konstrukční díly. Pevnost v tahu se pohybuje kolem 40-45 MPa u kvalitních značek.
💡
Věděli jste, že ASA bylo původně vyvinuto pro automobilový průmysl? První aplikace se týkaly venkovních částí automobilů – zrcátek, nárazníků a krycích dílů, kde byla kritická jak mechanická odolnost, tak UV stabilita.
ASA vs. ostatní materiály: Kde má smysl investovat
ASA není úplně levný materiál a jeho tisk je náročnější než u PLA nebo PETG. Proto je důležité vědět, kdy se investice vyplatí.
| Vlastnost | ABS | ASA | PETG | PLA |
|---|---|---|---|---|
| UV odolnost | Nízká | Výborná | Střední | Nízká |
| Teplotní odolnost | 90°C | 95°C | 70°C | 60°C |
| Náročnost tisku | Vysoká | Vysoká | Střední | Nízká |
| Cena za kg | 450 Kč | 500 Kč | 450 Kč | 400 Kč |
| Chemická odolnost | Dobrá | Výborná | Vysoká | Nízká |
Kdy jednoznačně volit ASA:
- Venkovní aplikace vystavené slunečnímu záření
- Díly v kontaktu s agresivními chemikáliemi
- Automobilové aplikace (pod kapotou i venku)
- Konstrukční díly pracující při teplotách nad 80°C
- Dlouhodobé venkovní instalace (5+ let)
Kdy ASA NEVOLIT:
- Začínáte s 3D tiskem (náročnější na tisk)
- Potřebujete rychlé prototypy
- Nemáte uzavřenou komoru (prakticky nutnost)
- Tiskárna bez filtrace výparů (ASA při tisku smrdí)
- Vnitřní použití, kde stačí PLA nebo PETG
Specifika tisku ASA: Proč potřebujete uzavřenou komoru
ASA z hlediska tiskových požadavků patří k náročnějším filamentům.
Uzavřená komora není luxus, ale nutnost
Teplota tiskové komory by měla být stabilně nad 40°C, ideálně 50-60°C. ASA má (podobně jako ABS) výraznou tendenci ke kroucení (warping) kvůli vysokému smrštění při ochlazování. Bez uzavřené komory se větší díly prakticky nedají vytisknout úspěšně.
Moderní tiskárny jako Bambu Lab X1, Bambu lab P1S nebo Voron s uzavřenou komorou dokáží vytopit komoru na dostatečnou teplotu. Tiskárny jako Bambulab H2D mají dokonce aktivně vytápěnou komoru, což značně zjednodušuje práci s ASA. U starších tiskáren je možné komoru improvizovaně vytvořit (třeba z větší krabice nebo pytle na odpadky), ale výsledky nejsou tak spolehlivé.
Teploty a rychlosti pro různé značky
| Značka | Teplota trysky | Teplota podložky | Teplota komory |
|---|---|---|---|
| Fiberlogy ASA | 260-270°C | 100°C | 50-60°C |
| Bambu Lab ASA | 250-260°C | 100°C | 45-55°C |
| Devil Design ASA | 255-265°C | 100°C | 45-50°C |
ASA filament, podobně jako ABS velmi dobře “teče”. Lépe než PLA a výrazně lépe než PET-G. Proto není potřeba tisk nějak zpomalovat. Naopak díly velmi dobrému průtoku je možné tisknout i rychleji. Například Speedbenchy Race rekordy byly dosaženy s ABS, a ASA je na tom podobně.
Chlazení: Méně je více
Chlazení výtisku s filamentem ASA používáme, ale ne tolik jako u PLA. První vrstvy se tisknou bez chlazení, postupně můžeme zvýšit na 15-50%. Tím že máme v komoře ohřátý vzduch, a tiskneme na moderních rychlých tiskárnách, je potřeba i na ABS a ASA foukat. Ale také záleží na modelu a ostatních okolnostech. Příliš intenzivní chlazení způsobuje tepelné šoky a praskliny ve výtisku. Případně delaminaci vrstev. Pokud k tomu dojde, buďto tisknete s nízkou teplotou trysky, nebo moc foukáte.
Praktické aplikace: Kde ASA exceluje
Automobilový průmysl a mechanika
ASA najde uplatnění všude, kde potřebujete kombinaci mechanické odolnosti a UV stability. V automobilovém průmyslu se používá pro kryty elektroniky pod kapotou, držáky kabeláže nebo ventilační mřížky.
Drony a RC modely
UV odolnost ASA je skvělá pro díly dronů a RC modelů. Kryty, držáky kamer nebo strukturální díly vydrží roky létání bez degradace. Mechanické vlastnosti navíc zajišťují, že díly přežijí i tvrdší přistání. Nicméně na strukturální části dronů je vhodnější Nylon ideálně se skelným vláknem nebo karbonem.
Zahradní a venkovní aplikace
Kryty senzorů, držáky osvětlení, organizéry nářadí – všude tam, kde je materiál trvale vystaven povětrnostním podmínkám, ASA nemá konkurenci mezi běžnými filamenty. Kombinace UV odolnosti a mechanické pevnosti je ideální pro tyto aplikace.
Průmyslové prototypy
V průmyslu se ASA používá například pro funkční prototypy dílů, které později půjdou do vstřikování. Mechanické vlastnosti jsou dostatečně blízké finálnímu produktu pro reálné testování v náročných podmínkách.
Moderní varianty ASA: Co nabízí trh v roce 2025
ASA-CF: Když potřebujete maximum tuhosti
ASA s uhlíkovými vlákny kombinuje UV odolnost základního materiálu s extrémní tuhostí karbonových vláken. Aplikace najde především v automotive a aerospace, kde hmotnost hraje klíčovou roli.
Tuhost se zvyšuje přibližně o 400% oproti čistému ASA, ale materiál ztrácí část své rázové houževnatosti. Ideální pro strukturální díly, které nebudou vystaveny rázovému zatížení.
Pozor na abrazivnost – uhlíková vlákna rychle opotřebovávají trysky. Ocelová nebo rubínová tryska je prakticky nutnost.
ASA ESD pro elektroniku
Antistatické varianty ASA obsahují vodivé částice, které odvádějí statickou elektřinu. Odpor materiálu se pohybuje v rozmezí 10⁶-10⁹ Ω, což je ideální pro ESD safe aplikace.
Používá se pro kryty citlivé elektroniky, držáky desek plošných spojů nebo organizéry na součástky. Kombinace UV odolnosti a antistatických vlastností je unikátní mezi 3D tiskovými materiály.
Flame-retardant ASA
Některé značky nabízejí ASA s retardéry hoření pro aplikace, kde je požární bezpečnost kritická. Materiál získává certifikace UL94 V-0, což znamená samozhasínání do 10 sekund.
Tyto speciální filamenty se používají pro elektronické kryty, díly v elektroinstalacích nebo součásti, kde kontakt s vysokými teplotami je možný.
Řešení problémů: Nejčastější potíže s ASA a jejich řešení
Warping: Největší nepřítel ASA
Kroucení je u ASA častější a intenzivnější než u ABS. Prevence je klíčová, protože jednou zkroucený výtisk už nespravíte.
Bez vyhřívané komory netiskněte. Malé díly zvládnete možná i na otevřené tiskárně, ale nebude to ono. Prostě ASA se tiskne v boxu.
Předehřejte tiskárnu. Před samotným tiskem zapněte vyhřívání podložky, a nechte tiskárnu nějaký čas nahřívat. Pak teprve pusťte tisk.
Dimafix drží tím více, čím vyšší je teplota podložky. Takže pro ASA a ABS ideální adhesivum. U PLA moc nefunguje, u PET-G lépe, ale s teplotami podložky kolem 100 stupňů už vyloženě exceluje. 3Dlac nechte na PETG a PLA.
Draft shield kolem modelu pomáhá udržet stabilní teplotu. V OrcaSliceru nebo Prusa Sliceru najdete tuto funkci v podpůrných strukturách. Shield vytvoří “zeď” kolem výtisku, která minimalizuje proudění vzduchu.
Brim zvyšuje adhezi k podložce. Pokud vám v boxované tiskárně ani s předehřevem tisk nedrží na podložce, přidejte Brim. Zvýší adhezi k podložce a u některých velkých tisků je to téměř nutnost. Ale pamatujte, že brim pak budete muset odstraňovat, což nemusí vypadat dobře.
Postupné snižování teplot během tisku snižuje tepelné pnutí. Začněte s vysokou teplotou komory a podložky, postupně snižujte o 5°C každých 50 vrstev.
Adheze: Když ASA příliš lepí
Paradoxně může být problém i příliš silná adheze. ASA dokáže poškodit PEI podložky při odstraňování výtisku. Řešením je separační vrstva z adhesiva. Mě osobně zlobí ASA na některých zlatých PEI podložkách, kde drží extrémně dobře.
Dimafix nebo jiné adhezivum vytvoří mezivrstvu, která chrání podložku. Aplikujte tenkou vrstvu a nechte zasechnout před zahájením tisku.
Texturované PEI podložky fungují s ASA lépe než hladké. Drsný povrch poskytuje dostatečnou adhezi, ale zároveň usnadňuje odstraňování po vychladnutí.
Soudržnost vrstev: Když se díly delaminují
Špatná adheze mezi vrstvami je u ASA častý problém při nedostatečné teplotě komory nebo nízké teplotě trysky.
Zvýšení teploty trysky o 10-15°C nad doporučené hodnoty může pomoci. Sledujte ale overheating – materiál nesmí degradovat.
Snížení rychlosti dává vrstvám více času na spojení. Vyšší průtok materiálu také zlepšuje adhezi vrstev.
💡
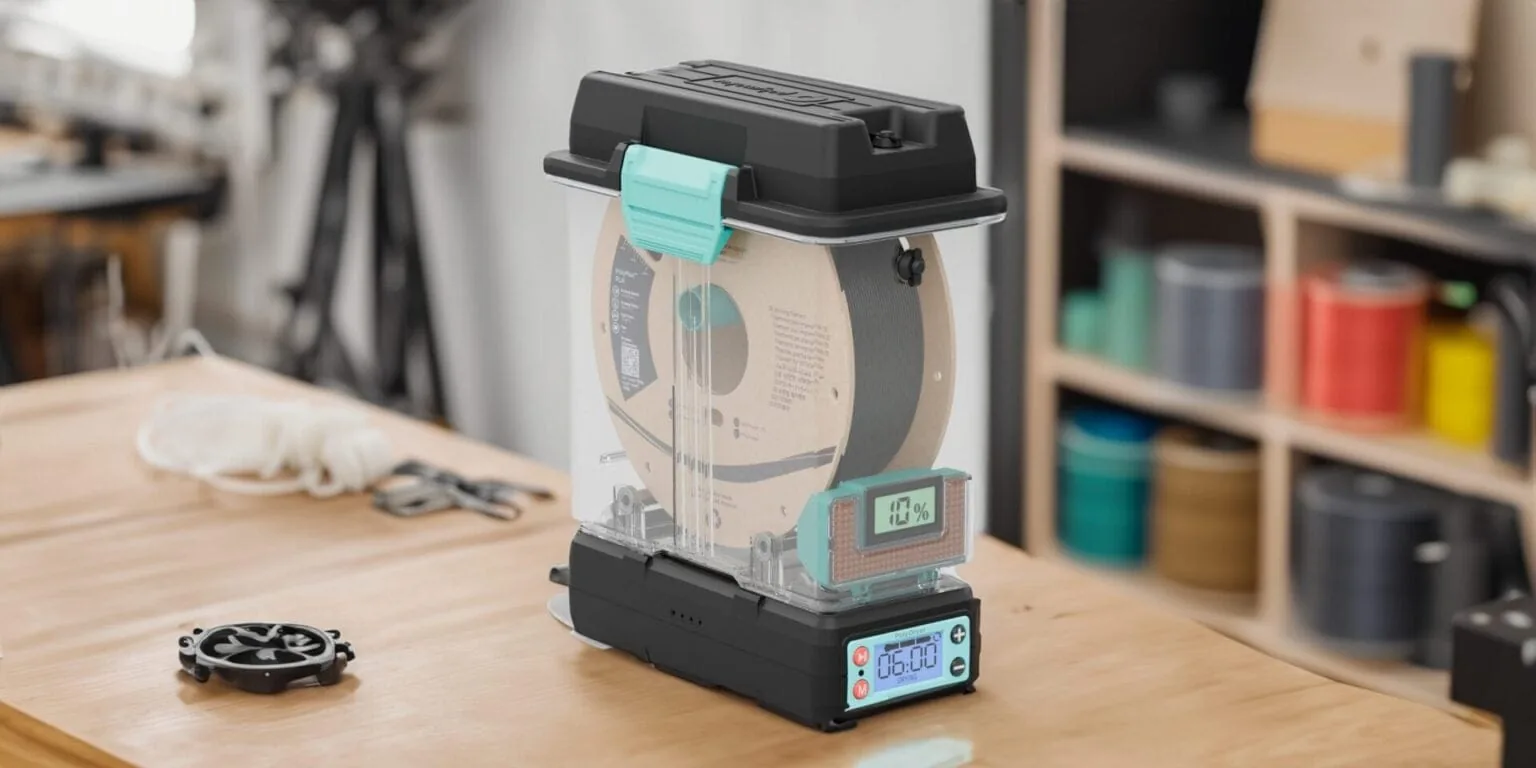
Věděli jste, že soudržnost vrstev u ASA je velmi citlivá na vlhkost? Navlhlý filament vytváří páru při tavení, což narušuje spojení vrstev. ASA by měla být skladována v suchém prostředí s vlhkostí pod 40%.
Postprocessing: Jak ASA výtisky doladit
Mechanické opracování
ASA se dobře obrábí standardními nástroji. Vrtání funguje při středních otáčkách – vysoké rychlosti mohou materiál roztavit a ucpat vrták. Používejte ostré vrtáky a průběžně chlaďte.
Řezání lupínkovou pilou dává čisté hrany. ASA má tendenci se při řezání “táhnout”, proto používejte jemné zuby a stálý tlak.
Broušení postupně od P220 do P800 vytváří hladký povrch. Při broušení dbejte na chlazení – přehřáté ASA se lepí na smirkový papír. ASA a ABS se obecně lépe brousí než PLA nebo PETG, protože při broušení dochází k zahřívání materiálu. ASA má vyšší tepelnou odolnost než ostatní zmíněné materiály a díky tomu se i lépe brousí.
Chemické úpravy
Aceton má na ASA mírný účinek – méně než na ABS, ale stále použitelný pro vyhlazování. Vyhlazování v acetonových parách po 10-15 minutách vytváří lesklý povrch.
Pro bezpečnější alternativu použijte dichlormethan, který má na ASA silnější účinek než aceton, ale vyžaduje lepší ventilaci a ochranné pomůcky.
Barvení a povrchové úpravy
ASA přijímá akrylové barvy bez základové barvy na dobře vyčištěný povrch. Příprava povrchu je klíčová – odmaštění isopropylalkoholem a lehké nabroušení zajistí perfektní přilnavost barvy.
UV stabilní barvy jsou pro ASA díly více než vhodné. Běžné barvy mohou degradovat rychleji než samotný materiál, což vede k barevným změnám.
Ekologie a udržitelnost ASA
Současný stav recyklace
ASA patří do skupiny termoplastů, teoreticky je tedy recyklovatelné. V praxi však česká recyklační infrastruktura ASA nezpracovává. Materiál končí ve spalovnách nebo na skládkách.
Důvod je prozaický – ASA tvoří zanedbatelné procento plastového odpadu a jeho separace by byla ekonomicky neefektivní. Na rozdíl od PET lahví nebo PE obalů je ASA příliš specifické pro běžné recyklační procesy.
Domácí recyklace a zpracování
Pro větší množství ASA odpadu existují možnosti domácího zpracování. Drtič a extruder umožňují přetavení materiálu do nového filamentu, ale kvalita je výrazně nižší než u původního materiálu.
ASA je citlivé na tepelnou degradaci – každé přetavení snižuje molekulární hmotnost a zhoršuje mechanické vlastnosti. Po třech cyklech je materiál prakticky nepoužitelný pro náročné aplikace.
Environmentální dopad
Výroba ASA je energeticky náročnější než PLA nebo PETG kvůli složitějšímu chemickému procesu. Uhlíková stopa jednoho kilogramu ASA je přibližně 3,2 kg CO₂, což je srovnatelné s ABS.
Dlouhá životnost ASA výtisků však částečně kompenzuje vyšší výrobní náklady. Díl, který vydrží 10 let venku, má lepší environmentální bilanci než několik výměn méně odolného materiálu.
Bezpečnost při práci s ASA
Výpary a ventilace
ASA při tisku produkuje styren a akryláty – látky s potenciálně zdraví škodlivými účinky. Dlouhodobé vystavení může způsobit dráždění dýchacích cest a očí.
Kvalitní odvětrávání nebo filtrace je nezbytná. Moderní tiskárny mají integrované HEPA filtry s aktivním uhlím, které zachytávají většinu škodlivých látek. U starších tiskáren je nutné zajistit odvod vzduchu mimo pracovní prostor.
Tepelná bezpečnost
Vysoké teploty při tisku ASA představují riziko popálení. Hotend při 260°C způsobí okamžité popálení třetího stupně při kontaktu s kůží.
Vždy nechte tiskárnu vychladnout před jakýmikoli zásahy. Používejte ochranné rukavice při výměně trysek nebo čištění hotend.¨
💡
Věděli jste, že první aplikace ASA v 80. letech byly právě kvůli bezpečnosti? Materiál nahradil PVC v některých aplikacích, protože při hoření neprodukuje chlorovodík.
FAQ: Nejčastější otázky o ASA
Můžu tisknout ASA bez uzavřené komory?
Malé díly (do 5×5 cm) je možné vytisknout i bez uzavřené komory při správném nastavení. Větší objekty však budou mít problémy s kroucením. Pro spolehlivé výsledky je investice do uzavřené komory (nebo její improvizované řešení) prakticky nutná.
Je ASA bezpečné pro kontakt s potravinami?
Standardní ASA není certifikované pro food-safe aplikace. Existují speciální food-grade varianty, ale jsou vzácné a drahé. Pro kuchyňské aplikace je lepší volbou PETG s potravinářskou certifikací nebo ještě lépe NonOilen.
Jak dlouho vydrží ASA výtisk venku?
Kvalitní ASA vydrží venku 5-10 let bez významné degradace při správném zpracování. Faktory jako UV intenzita, teplota a mechanické namáhání ovlivňují životnost. V našich podmínkách počítejte s minimálně 5 lety spolehlivého provozu.